


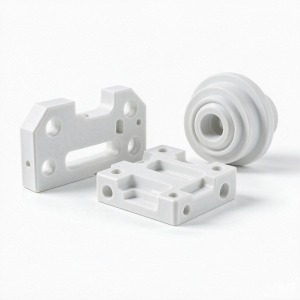
Piezas de Boron Nitride Ceramic a Medida se fabrican según su plano y no según una forma de catálogo: contornos complejos, taladros intersecantes, paredes finas y características asimétricas que ninguna forma estándar cubre.
Las piezas de nitruro de boro a medida se producen donde se requiere liberación, mecanizabilidad o compatibilidad con el vacío. Las formas complejas se tornean y fresan tras la cocción, lo que hace económicas las series cortas y las piezas unitarias.
El nitruro de boro prensado en caliente es la cerámica más blanda de aquí, aproximadamente Mohs 2, y la única que puede mecanizarse con herramientas de carburo convencionales. Es químicamente inerte frente a metales fundidos que apenas la mojan, permanece estable hasta 1000°C al aire y 2000°C en atmósferas inertes, y sigue siendo aislante eléctrico.
Su forma prensada en caliente presenta una baja resistencia a la flexión de 60-100 MPa y es atacada lentamente por la humedad, por lo que se emplea donde la liberación, el aislamiento o la compatibilidad con el vacío importan más que la capacidad de carga.
Especificaciones
| Ruta de proceso | prensado, CIP, moldeo por inyección o extrusión |
| Acabado | rectificado con diamante, lapeado, honrado |
| Tolerancia dimensional | ±0.01 mm, ±0.002 mm en características rectificadas |
| Acabado superficial | Ra 0.4 µm rectificado, Ra 0.05 µm pulido |
| Características | taladros, ranuras, roscas, conos, cavidades |
| Cantidad | prototipos unitarios a volúmenes de producción |
| Formatos de plano | DXF, STEP, IGES, PDF |
Especificaciones deBoron Nitride
| Composición | Hot-pressed hexagonal boron nitride |
| Densidad | 2.00-2.20 g/cm³ |
| Dureza Vickers | 200-300 HV (Mohs aprox. 2) |
| Resistencia a la flexión | 60-100 MPa |
| Tenacidad de fractura | 2-3 MPa·m½ |
| Temperatura máxima de servicio | 1000°C en aire, 2000°C inerte |
| Conductividad térmica | 30-60 W/m·K (en plano) |
| Dilatación térmica (20-1000°C) | 1-3 ×10⁻⁶/K |
Mecanizado y tolerancias
Las piezas complejas se conforman casi a medida por prensado, moldeo por inyección o prensado isostático, y luego se rectifican con herramientas de diamante hasta las características finales. Se emplea mecanizado en verde antes de la cocción donde ahorra tiempo de rectificado, y siempre asesoramos sobre qué características merece la pena mantener y cuáles encarecerán sin aportar función.
Dónde se utiliza
- Componentes de equipos de semiconductores y vacío
- Utillajes y alojamientos para soldadura, brazing y montaje
- Piezas de instrumentos analíticos y médicos
- Componentes de desgaste para maquinaria de envasado y conversión
- Aisladores de alta tensión y alta frecuencia
Preguntas frecuentes
¿Qué tolerancia debo poner en el plano?
Mantenga la tolerancia solo en las características que importan. Un ±0.01 mm general en una pieza compleja puede duplicar o triplicar el coste sin mejorar la función, por lo que marcamos las características funcionales y dejamos el resto abierto.
¿Pueden ayudar con el diseño antes de cotizar?
Sí, y normalmente ahorra dinero. Revisamos la geometría preliminar por el espesor de pared, los cantos agudos y las características que no se rectificarán limpiamente, y luego sugerimos cambios antes de congelar el plano.