


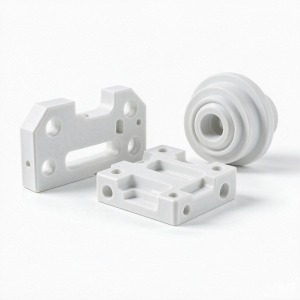
Chi tiết gốm chính xác theo yêu cầu được làm theo bản vẽ của bạn thay vì hình dạng danh mục: đường viền phức tạp, lỗ xuyên giao nhau, thành mỏng và đặc điểm không đối xứng mà không hình dạng chuẩn nào bao phủ.
Chi tiết gốm thủy tinh có thể gia công tùy chỉnh được sản xuất khi hình dạng phải làm nhanh hoặc hình học phức tạp không cần dụng cụ kim cương. Đó là route nhanh nhất từ bản vẽ đến chi tiết hoàn thiện, và phù hợp nguyên mẫu, đồ gá và lô ngắn.
Gốm thủy tinh fluorophlogopite này là gốm duy nhất ở đây có thể tiện, phay và khoan bằng dụng cụ thép tốc độ cao thông thường, nên các hình dạng phức tạp và nguyên mẫu được tạo mà không cần dụng cụ kim cương. Nó là vật cách điện mạnh và giữ dung sai tốt.
Dịch vụ liên tục chỉ giới hạn khoảng 800°C, độ bền 100-150 MPa khiêm tốn, và không dành cho nhiệm vụ mài mòn hay tải nặng.
Thông số kỹ thuật
| Quy trình | ép, CIP, ép phun hoặc ép đùn |
| Hoàn thiện | mài kim cương, mài tinh, dũa |
| Dung sai kích thước | ±0,01 mm, ±0,002 mm trên đặc điểm mài |
| Độ nhẵn bề mặt | Ra 0,4 µm mài, Ra 0,05 µm đánh bóng |
| Đặc điểm | lỗ, rãnh, ren, côn, hốc |
| Số lượng | nguyên mẫu đơn đến sản xuất hàng loạt |
| Định dạng bản vẽ | DXF, STEP, IGES, PDF |
Thông số Machinable Glass Ceramic
| Thành phần | Gốm thủy tinh fluorophlogopite |
| Khối lượng riêng | 2,52 g/cm³ |
| Độ cứng Vickers | 250-350 HV |
| Độ bền uốn | 100-150 MPa |
| Độ dai phá hủy | 1,5-2,5 MPa·m^1/2 |
| Nhiệt độ làm việc tối đa | 800°C (1000°C ngắn hạn) |
| Độ dẫn nhiệt | 1,5 W/m·K |
| Hệ số giãn nở nhiệt (20-1000°C) | 9,3 ×10⁻⁶/K |
Gia công và dung sai
Chi tiết phức tạp được tạo gần đạt kích thước bằng ép, ép phun hoặc ép đẳng hướng, sau đó mài bằng dụng cụ kim cương đến các đặc điểm hoàn thiện. Gia công xanh trước khi nung được dùng nơi tiết kiệm thời gian mài, và chúng tôi luôn tư vấn đặc điểm nào đáng giữ và đặc điểm nào sẽ đẩy chi phí mà không thêm chức năng.
Nơi được sử dụng
- Linh kiện thiết bị bán dẫn và chân không
- Đồ gá và khuôn cho hàn, hàn cứng và lắp ráp
- Chi tiết thiết bị phân tích và y tế
- Linh kiện mòn cho máy đóng gói và chuyển đổi
- Cách điện cao áp và tần số cao
Câu hỏi thường gặp
Dung sai nào tôi nên ghi trên bản vẽ?
Chỉ giữ dung sai trên các đặc điểm quan trọng. Một lớp ±0,01 mm trên toàn bộ chi tiết phức tạp có thể tăng gấp đôi hoặc gấp ba chi phí mà không cải thiện chức năng, nên chúng tôi đánh dấu các đặc điểm chức năng và để phần còn lại mở.
Bạn có thể giúp thiết kế trước khi báo giá không?
Có, và thường tiết kiệm tiền. Chúng tôi xem xét hình học nháp về độ dày thành, góc sắc và đặc điểm sẽ không mài sạch, rồi đề xuất thay đổi trước khi bản vẽ bị đóng băng.