


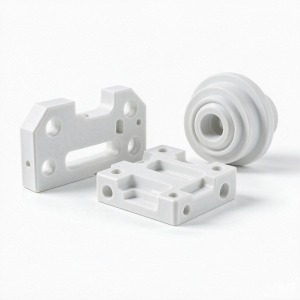
Peças de Cerâmica de Zirconia Sob Medida são feitas conforme o seu desenho e não conforme uma forma de catálogo: contornos complexos, furos intersectantes, paredes finas e características assimétricas que nenhuma forma padrão cobre.
Peças de Zirconia sob medida são feitas onde o componente recebe impacto, carga lateral ou estresse de contato. A alta tenacidade permite características como paredes finas e raios pequenos que seriam frágeis demais em outras cerâmicas.
Zirconia estabilizada com ítria é a mais tenaz dos óxidos de engenharia, com tenacidade à fratura de 8-10 MPa·m½ e resistência à flexão de até 1200 MPa. Absorve o impacto e as cargas laterais que rachariam a Alumina e apresenta a menor condutividade térmica das cerâmicas estruturais aqui listadas.
Dois limites se aplicam. O serviço contínuo acima de aproximadamente 800-1000°C desestabiliza a fase tetragonal metastável, e a umidade entre 200 e 300°C pode desencadear a degradação em baixa temperatura; por isso, o grau estabilizador é escolhido conforme a aplicação.
Especificações
| Rota de processo | pressing, CIP, injection moulding or extrusion |
| Acabamento | diamond grinding, lapping, honing |
| Tolerância dimensional | ±0.01 mm, ±0.002 mm on ground features |
| Acabamento superficial | Ra 0.4 µm ground, Ra 0.05 µm polished |
| Características | bores, slots, threads, tapers, pockets |
| Quantidade | single prototypes to production volumes |
| Formatos de desenho | DXF, STEP, IGES, PDF |
Especificações deZirconia
| Composição | Yttria-stabilised zirconia (Y-TZP) |
| Densidade | 6.00-6.05 g/cm³ |
| Dureza Vickers | 1200-1350 HV |
| Resistência à flexão | 900-1200 MPa |
| Tenacidade à fratura | 8-10 MPa·m½ |
| Temperatura máxima de serviço | 800-1000°C |
| Condutividade térmica | 2-3 W/m·K |
| Expansão térmica (20-1000°C) | 10.0 ×10⁻⁶/K |
Usinagem e tolerâncias
Peças complexas são conformadas próximas à forma final por prensagem, moldagem por injeção ou prensagem isostática e, em seguida, retificadas com ferramental de diamante até as características finais. A usinagem a verde antes da queima é usada onde economiza tempo de retificação, e sempre aconselhamos quais características valem a pena manter e quais aumentarão o custo sem agregar função.
Onde é utilizado
- Componentes de equipamentos de semicondutores e vácuo
- Dispositivos e nichos para soldagem, brasagem e montagem
- Peças de instrumentos analíticos e médicos
- Componentes de desgaste para máquinas de embalagem e conversão
- Isoladores de alta tensão e alta frequência
Perguntas frequentes
Que tolerância devo colocar no desenho?
Mantenha tolerância apenas nas características que importam. Um ±0,01 mm generalizado em uma peça complexa pode dobrar ou triplicar o custo sem melhorar a função; por isso, marcamos as características funcionais e deixamos o resto em aberto.
Vocês podem ajudar com o projeto antes de cotar?
Sim, e isso geralmente economiza dinheiro. Avaliamos a geometria preliminar quanto a espessura de parede, cantos agudos e características que não serão retificadas com limpeza e, em seguida, sugerimos alterações antes de o desenho ser congelado.